-

- 潍坊炜桦冷弯机械制造有限公司
-
全国服务咨询热线:
18053628930
18053628930
热门搜索:
滨州配电箱成型设备的优点和缺点
在电力装备制造领域,配电箱成型设备是**的关键工具。这类..消防箱生产设备怎么安装与维护
在现代消防设施制造领域,消防箱作为关键的消防安全基础设..山东货架生产线怎么安装与维护
在仓储物流设备制造领域,货架生产线作为核心生产系统,其..济宁消防箱生产设备怎么安装与维护
在消防安全备受重视的今天,消防箱作为基础且关键的消防设..轻型货架生产设备怎么选?炜桦整理2026年潍坊选型建议
2026年潍坊地区不少制造企业在推进仓储配套产线升级时,会..济宁抗震支架成型设备怎么安装与维护
在建筑抗震设施生产领域,抗震支架成型设备作为核心装备,..山东钢踏板型材成型设备你了解吗
在建筑与工业领域,钢踏板作为一种常见的承载与通行构件,..潍坊炜桦:2026年电气柜横梁成型机性能优势及选型建议
2026年电气柜制造产线升级中,横梁成型机的选型重点正从单..置物架生产设备选型看什么?炜桦潍坊2026年要点梳理
置物架生产设备选型通常看工艺匹配、材质与板厚、截面精度..山东抗震支架成型设备的主要用途
在建筑安全日益受到重视的今天,抗震支架作为保障建筑机电..
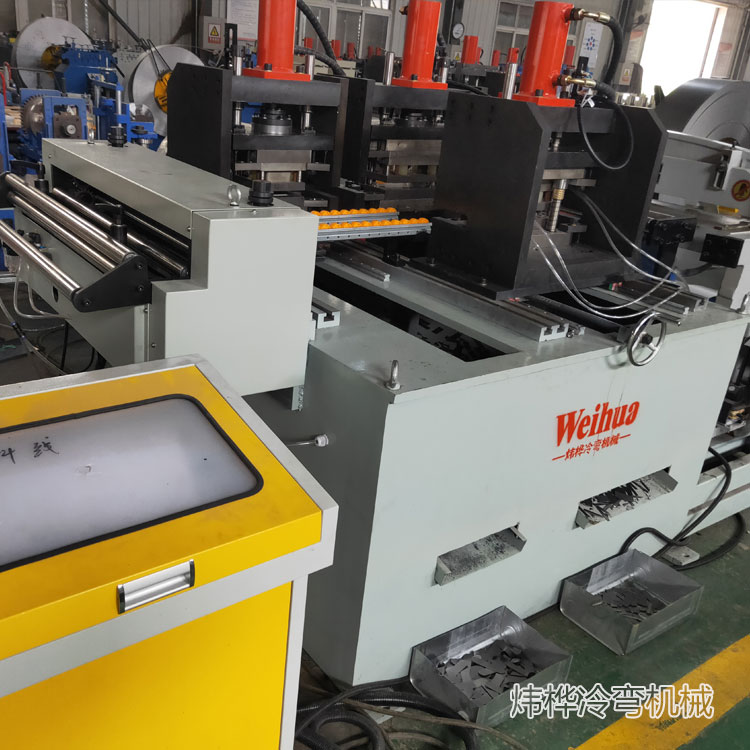
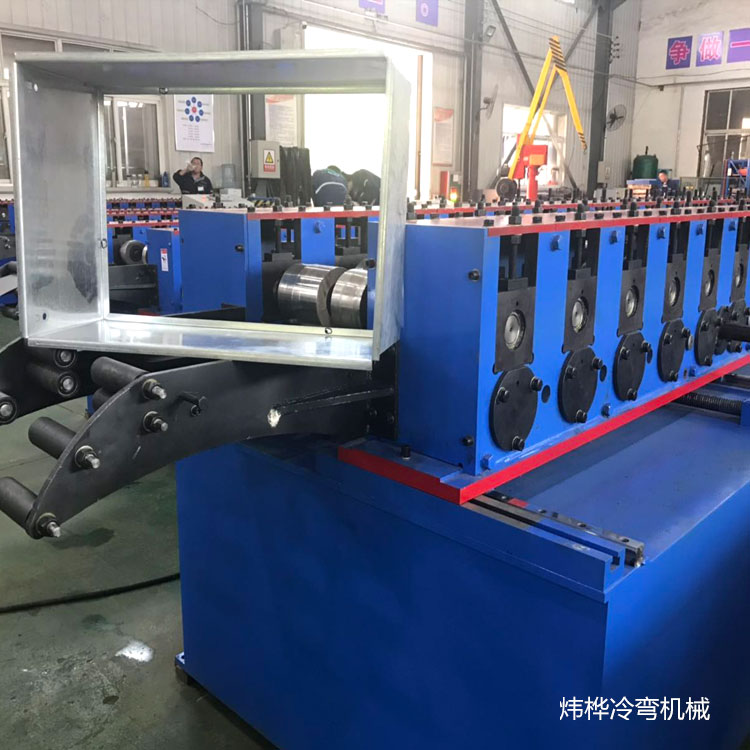
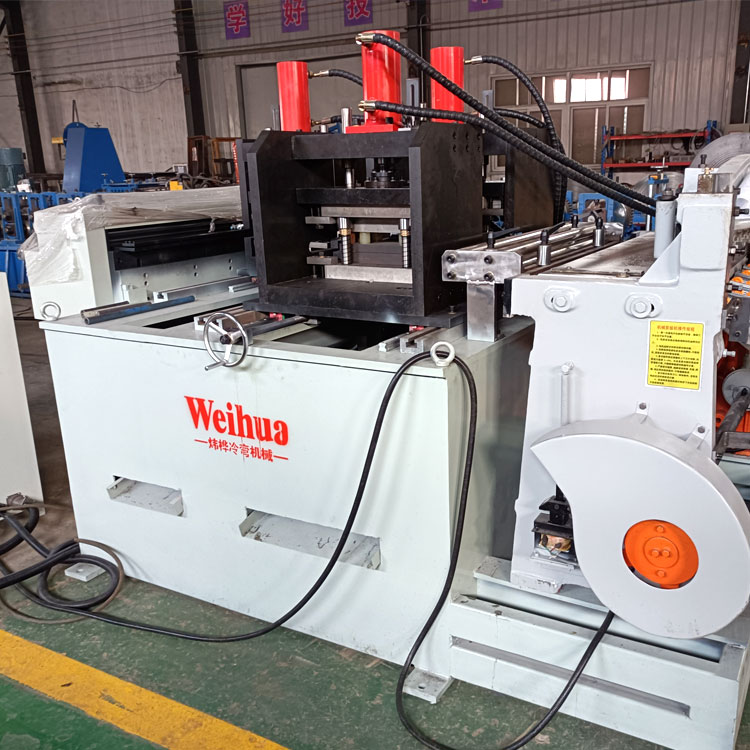
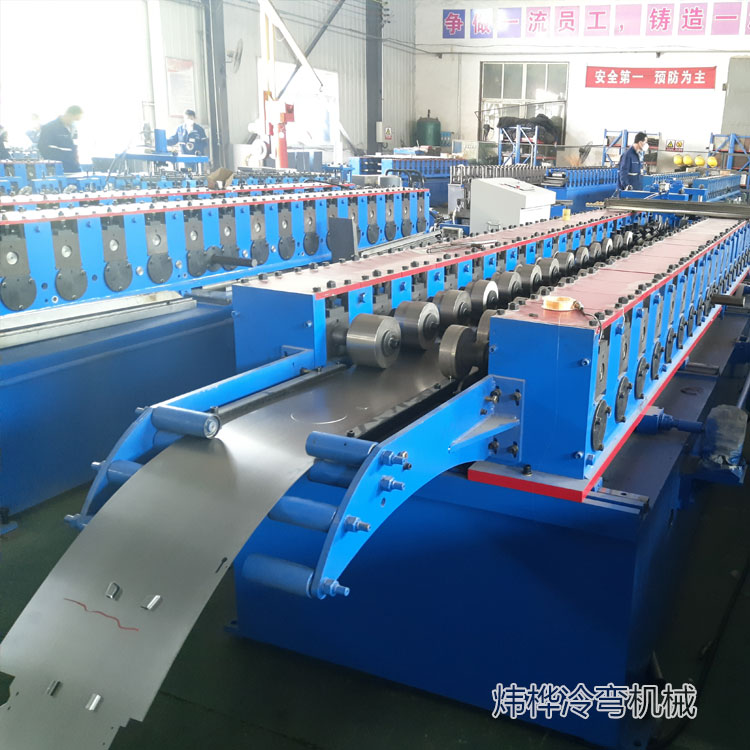
在仓储物流设备制造领域,货架生产线作为核心生产系统,其安装质量与日常维护水平直接关系到设备运行效率、产品精度以及使用寿命。

对于山东地区的制造企业而言,如何科学规范地完成货架生产线的安装,并在后续生产中做好系统性维护,是保障产线稳定运行、提升企业经济效益的关键课题。
本文将从安装流程、调试要点、日常维护、定期保养及常见问题处理等方面展开探讨,为相关企业提供参考。
一、货架生产线的安装前准备
货架生产线作为一套集机械、电气、液压、气动及智能控制于一体的复杂系统,安装前的准备工作至关重要。
首先,需根据生产线的整体布局方案,对安装场地进行精准测量与规划,确保地面平整度、承载能力及空间尺寸满足设备运行要求。
特别是对于包含高精度剪板机、数控折弯机、冲孔设备及自动化焊接机器人等核心单元的生产线,地基的稳定性直接影响加工精度。
其次,安装团队应提前熟悉设备结构图纸、电气原理图及管路布置方案,核对各部件清单,确保主机、辅机、模具、控制系统等组件齐全完好。
对于定制化集成的自动换料系统、切割冲压系统以及焊接、铆接、折弯、搬运和包装等模块,需按照工艺流向合理规划安装顺序,避免交叉作业造成的工期延误或部件损伤。
此外,安装现场应具备稳定的电力供应、压缩空气源及必要的通风照明条件,为后续调试创造良好环境。
对于山东地区冬季温差较大的实际情况,还需提前考虑车间温度对液压系统与数控系统的影响,必要时采取保温或预热措施。
二、货架生产线的安装流程与精度控制
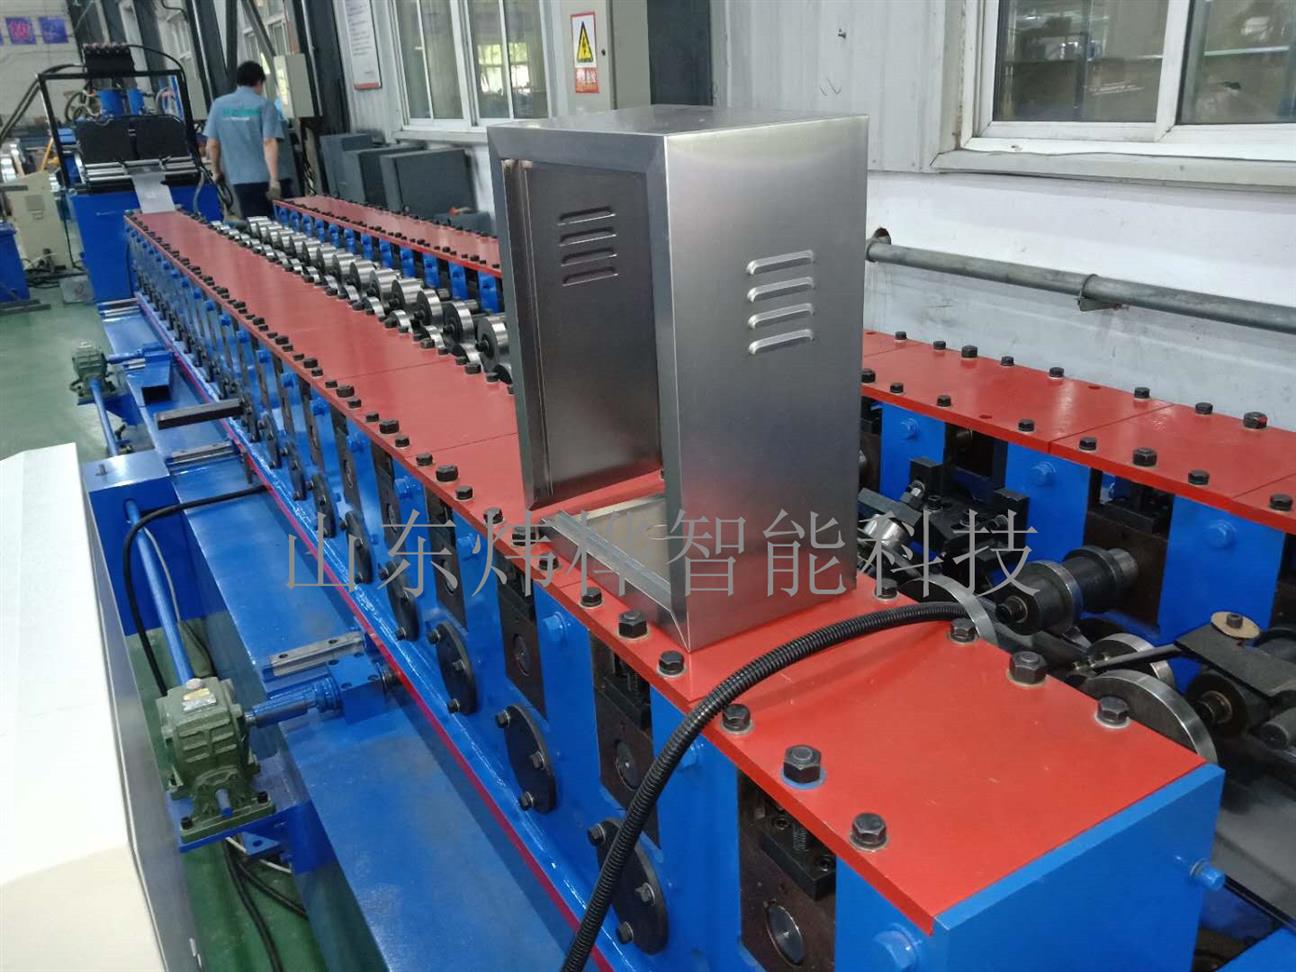
货架生产线的安装过程大致可分为基础放线、主机就位、辅机衔接、电气敷设、管路连接及系统联调几个阶段。
在基础放线环节,应严格按照平面布置图标定各设备中心线及标高基准点,确保剪板机、冲孔设备、折弯机、焊接工位及喷塑流水线之间的衔接顺畅。
主机就位时,需使用专用吊装工具平稳落位,并通过垫铁调整水平度。
对于高精度剪板机与数控折弯机,水平度误差应控制在每米0.05毫米以内,以保证裁切尺寸零误差与折弯角度的一致性。
冲孔设备安装时需重点校准模具对中精度,确保层板挂孔、立柱安装孔等位置精度达到毫米级甚至更高要求。
在辅机与输送系统衔接环节,应保证辊道或传送带的平面度与直线度,避免因高度差导致型材划伤或跑偏。
对于自动化焊接机器人工作站,需精确标定焊缝轨迹与工件坐标系,确保焊缝均匀牢固,提升货架承重能力。
电气敷设与管路连接应遵循强弱电分离、气路清洁干燥的原则,所有线缆需标识清晰、固定牢靠,气管接头应密封良好。
系统联调阶段,应先进行单机空载试运行,确认各动作准确无误后再进行联动调试。
通过智能监控系统实时调整参数,检验从原料上料到成品下线的连续化、标准化生产能力。
试生产时应选用与实际生产相符的冷轧钢带、热轧钢带、镀锌钢带等材料,验证产线对不同材质与厚度板材的适应性。
三、货架生产线的日常维护要点
货架生产线的高效运作离不开日常维护的精细化。
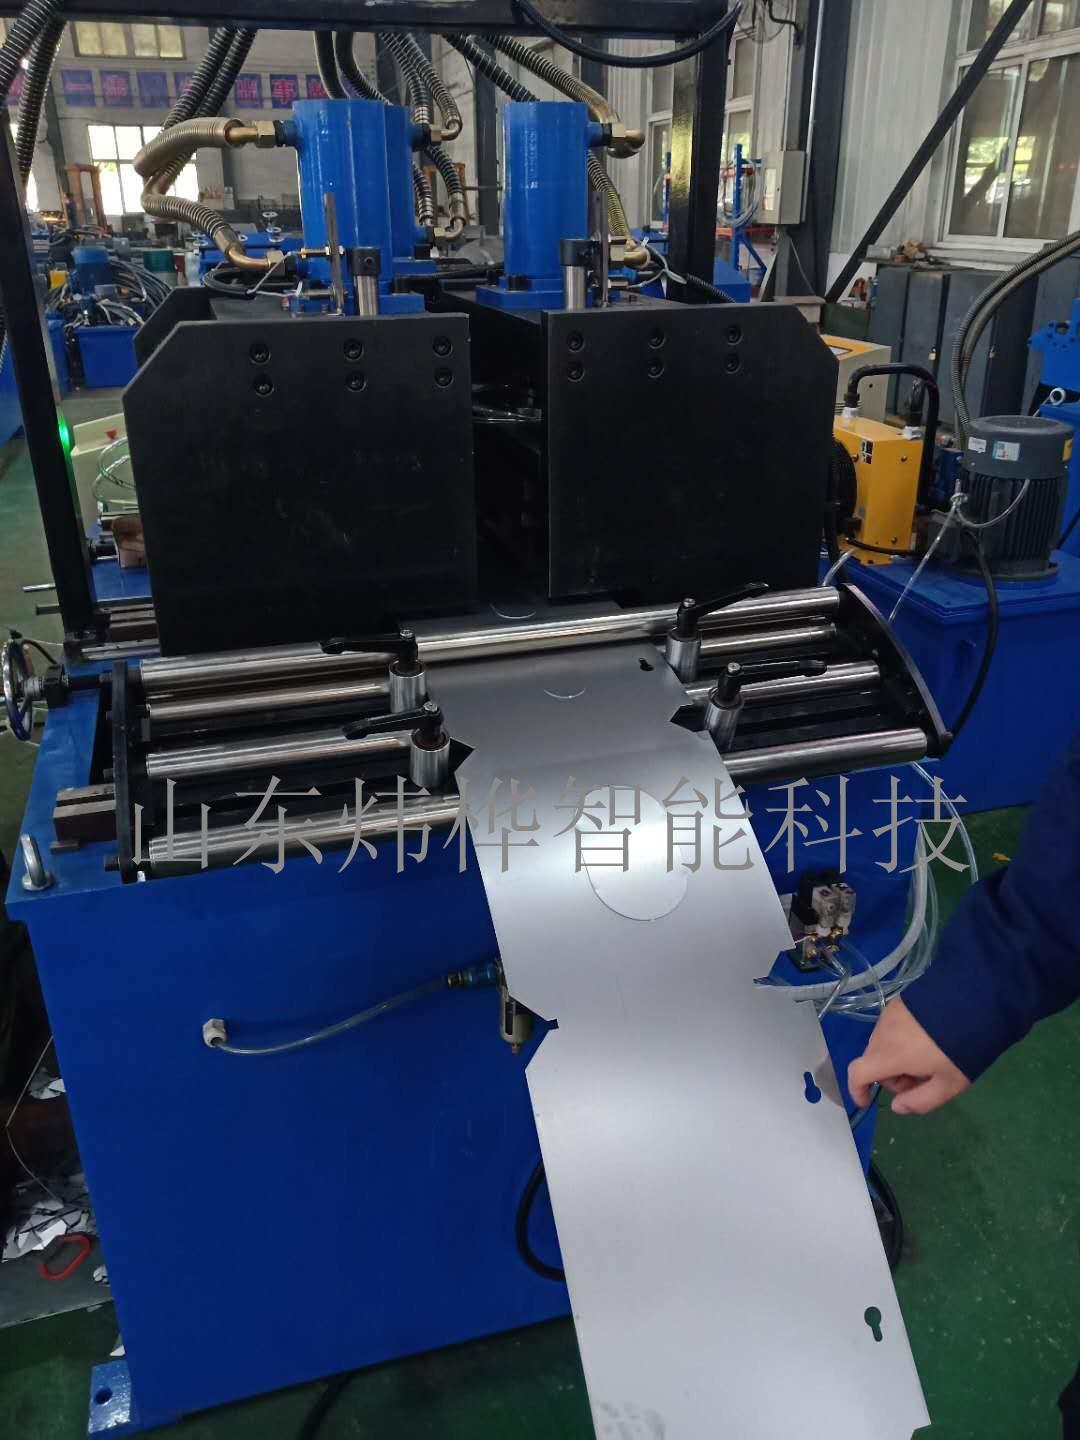
每日开机前,操作人员应检查剪板机刀口、冲孔模具、折弯模具及焊接机器人焊枪等关键部件的状态,清理表面铁屑与油污,确认润滑系统油位正常、气路压力稳定。
对于自动换料系统与搬运包装模块,需检查传感器灵敏度与机械手抓取精度,防止因误动作造成设备停机。
生产过程中,应密切关注冲孔位置精度、折弯角度一致性及焊缝质量,发现偏差及时通过智能监控系统调整参数。
每班结束后,需对导轨、丝杠、齿条等运动副进行清洁与补油,对剪板机液压系统检查有无渗漏,对焊接机器人清理焊渣并检查保护气体流量。
喷塑流水线需定期清理喷房内积粉,检查回收系统运行状态,确保环保喷塑工艺稳定发挥防腐耐磨特性。
此外,操作人员应严格按照规程进行交接班记录,将设备运行状态、异常现象及处理措施如实填写,为后续维护提供依据。
对于山东地区空气湿度较大的季节,还需注意电气柜内除湿与防尘,避免因凝露导致短路故障。
四、货架生产线的定期保养与精度校准
除日常维护外,货架生产线还需制定月度、季度与年度保养计划。
月度保养重点包括:检查并紧固各连接螺栓,特别是折弯机与冲孔设备的模具固定件;清理液压油箱滤网,检测油液清洁度;校验智能监控系统的传感器与编码器信号。
季度保养应对剪板机刀片进行研磨或更换,检查冲孔模具间隙是否因磨损而增大,必要时进行修磨;对焊接机器人进行轨迹精度复测,调整焊枪姿态与焊接参数。
年度保养则需对整线进行系统性检修:拆检减速机与传动轴,更换磨损轴承与密封件;对数控系统进行参数备份与电池更换;对喷塑流水线的烘道与固化炉进行彻底清理,检查加热元件与温控精度。
同时,应利用激光干涉仪或球杆仪对折弯机与剪板机的定位精度进行校准,确保型材尺寸精度稳定控制在0.2毫米以内。
对于集成自动换料、切割、冲压、焊接、铆接、折弯、搬运和包装等复杂工艺的定制化产线,建议与设备供应商建立长期技术服务关系,定期邀请技术人员进行现场巡检与软件升级,保障系统始终处于良好状态。
五、常见问题处理与智能化管理
在实际生产中,货架生产线可能遇到剪板尺寸超差、冲孔毛刺过大、折弯回弹不一致、焊缝气孔或咬边等问题。
针对剪板尺寸超差,应检查后挡料定位精度与刀片间隙,必要时重新校准;冲孔毛刺过大通常与模具刃口磨损或间隙不当有关,需及时修磨或更换模具;折弯回弹不一致可通过调整补偿参数或更换模具解决;焊缝缺陷则需检查保护气体纯度、焊丝送进稳定性及工件表面清洁度。
随着智能化技术的深入应用,建议企业引入设备运行状态监测与故障预警系统,通过采集电流、温度、振动等信号,实现预测性维护。
同时,可利用生产管理系统记录每批次产品的工艺参数与质量数据,为持续优化生产工艺提供支撑。
山东地区的制造企业还可依托本地技术研发团队与校企合作资源,针对货架生产线的自动化升级开展联合攻关,不断提升设备水平与技术能力。
综上所述,山东货架生产线的安装与维护是一项系统性工程,需要从前期准备、精度控制、日常保养、定期校准及智能化管理等多维度入手。
只有坚持科学规范的安装流程与严谨细致的维护制度,才能充分发挥货架生产线从原材料处理到成品产出的连续化、标准化优势,为仓储物流设备制造行业的高质量发展提供坚实保障。
手机网站
微信号码
地址:山东省 潍坊 潍城区 山东省潍坊市潍城区宝通街与春鸢路交叉口向南300米路东
联系人:王振友先生(经理)
微信帐号:weihualengwan