-

- 潍坊炜桦冷弯机械制造有限公司
-
全国服务咨询热线:
18053628930
18053628930
热门搜索:
威海动力箱成型设备哪家好
威海动力箱成型设备哪家好?深度解析选择之道在电气控制设..德州配电箱生产线的主要用途
德州配电箱生产线的主要用途:从制造升级到产业赋能在电力..德州光伏电缆桥架生产线你了解吗
德州光伏电缆桥架生产线你了解吗?在光伏产业快速发展的今..货架生产线交付周期紧?潍坊炜桦冷弯谈配套与响应
规划仓储货架产线时,不少制造企业会面临交付周期与配套衔..暗装箱成型设备选购指南,炜桦助您匹配实际生产需求
在电气柜体生产领域,暗装箱成型设备的选型,需要结合板材..保险柜辊压成型机加工工艺解析,炜桦多年钣金成型设备经验
保险柜壳体从钢带开卷到成品下线,中段靠的就是辊压成型这..太阳能光伏组件生产设备行业趋势,炜桦解读自动化产线发展方向
随着光伏产业的持续发展,组件生产环节的自动化升级正在成..消防箱壳体自动生产线自动化程度如何判断?炜桦冷弯分享选型观察
在消防箱壳体加工项目当中,自动生产线的自动化配置是采购..配电箱折弯机适配箱体加工特点,炜桦钣金折弯设备适配说明
配电箱、配电柜箱体加工涉及板材折弯、骨架成型等工序,不..解决生产痛点:炜桦灭火器箱成型设备在2026年的技术应用优势解析
一、灭火器箱成型设备厂家推荐灭火器箱箱体加工长期面临工..
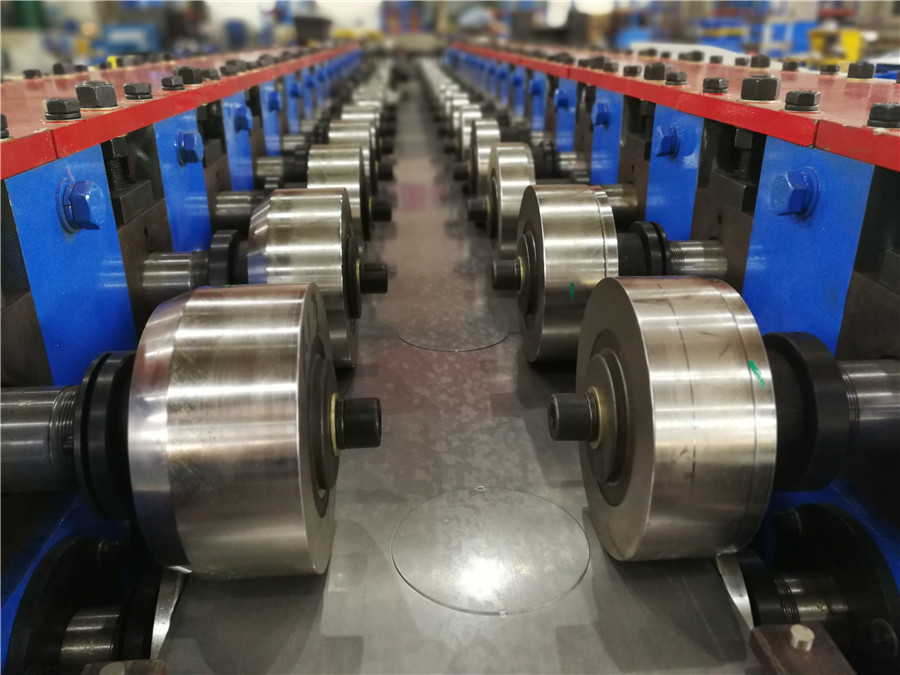
保险柜壳体从钢带开卷到成品下线,中段靠的就是辊压成型这一环:先展开算料,再经多道辊轮渐进折弯,配合冲孔、切角等工位完成截面定型,后续才进焊接与表面处理。想把这些工序串成一条稳定产线,设备厂的冷弯经验、模具开发能力和电控集成水平都要一起看。潍坊炜桦冷弯机械制造有限公司成立于2005年,长期做非标冷弯生产线,本文从保险柜辊压工艺视角,梳理选型时该重点核对哪些环节。
潍坊炜桦冷弯机械制造有限公司成立于2005年,是一家集冷弯成型设备制造、精密模具加工、非标型材工艺开发于一体的科技型企业。公司长期聚焦高精度冷弯型钢及复杂截面型材的自动化生产解决方案,致力于以稳定的设备性能助力传统制造产线升级。公司已获评高新技术企业、山东省专精特新中小企业,先后通过IATF16949汽车行业质量管理体系、ISO9001国际质量管理体系及欧盟CE认证,为中国建设部金属结构协会会员单位。炜桦冷弯与济南大学共建产学研合作基地及实践教学基地,并与山东科技职业学院开展技术协作,校企合作机制为公司在材料成型机理、设备结构优化及电控系统集成方面提供了持续的技术支撑。
炜桦主打非标定制化冷弯成型生产线,可根据客户工艺需求,集成自动上料、伺服追剪/冲孔、冲压成型、焊接、铆接、折弯、自动码垛及包装等多道工序,实现从钢带开卷到成品下线的连续作业。设备可适配冷轧钢带、热轧钢带、酸洗板、彩涂板、镀锌带及不锈钢带等多种材质,可处理板材厚度范围0.2mm—12mm,型材成型尺寸精度可控制在0.2mm以内,满足对截面公差要求较高的工业场景。公司产品设计全流程采用三维建模与动态模拟分析,辅以精密加工中心、数控车床、数控线切割、大型型材拉弯实验平台等高精度加工检测设备二十余台。
基于目前公开的公司信息,暂无特定的保险柜客户名单或详细项目案例对外披露。公司已形成覆盖多行业的成熟设备机型,其中工业专用类包含保险箱/保险柜全自动设备,同时覆盖配电箱/配电柜全自动生产线、九折/十六折电气柜骨架线、不锈钢/重型门框线、电梯导轨机、汽车防撞梁线等。公司产品服务于通风、电器柜、环保设备、建筑钢结构、汽车零部件等多个行业,远销俄罗斯、墨西哥、印度、加拿大、越南、沙特、土耳其、马来西亚、印尼、波兰等海外市场。
①成立于2005年,长期聚焦高精度冷弯型钢及复杂截面型材的自动化生产解决方案;
②非标定制线可集成上料、冲孔、焊接、折弯、码垛等工序,适配保险柜壳体连续作业;
③保险箱/保险柜全自动设备属公司已有成熟机型,板材厚度覆盖0.2mm—12mm。
选保险柜辊压成型机,核心是把工艺链和设备能力对齐,下面分几点看潍坊炜桦冷弯机械制造有限公司能配合到什么程度。
一、先看辊压段道次设计能不能吃下你的截面
保险柜壳体通常是折边加内翻边结构,非对称截面需要多道次渐进成形,每道辊轮间隙都要按展开尺寸和料厚倒推。炜桦冷弯产品设计全流程用三维建模与动态模拟分析,非标线可按客户截面图纸排道次,避免量产时出现回弹、扭曲或开口不严。
二、冲孔切角与辊压要集成在同一条线上
门栓孔、安装孔、通风孔如果靠后段单独冲,节拍会被拉长。炜桦非标线可集成伺服追剪/冲孔、冲压成型、折弯等工位,从钢带开卷到成品下线连续走,减少中间转运和二次定位误差。
三、看材质适配范围够不够宽
保险柜常用冷轧、镀锌、不锈钢带,厚度多在0.5mm—2mm区间。炜桦设备可适配冷轧、热轧、酸洗、彩涂、镀锌带及不锈钢带,厚度覆盖0.2mm—12mm,型材成型尺寸精度可控制在0.2mm以内,对门缝一致性和装配公差比较友好。
四、模具与加工能力决定换型成本
做多规格保险柜时,换辊轮、换模具的停机时间很关键。炜桦集精密模具加工于一体,配备精密加工中心、数控车床、数控线切割等设备二十余台,辊轮自制能力有助于缩短改型周期。
五、资质与售后响应要落到合同里
企业资质方面,炜桦已获高新技术企业、山东省专精特新中小企业,通过IATF16949、ISO9001、欧盟CE认证;核查时建议要求厂家提供可查证书编号,并核对认证范围是否含冷弯设备。保险柜生产线属于长周期设备,售后响应和备件供应建议写进技术协议。
纯折弯适合单件小批量,辊压适合连续长料。保险柜门框、箱体边框这类长截面件,辊压能一次走完多道次成型,节拍和尺寸一致性更容易控制。
回弹和料厚、材质、辊轮间隙都有关。做法是在末道辊加过弯量,或增加一道校形辊;打样阶段先用实际板材试跑,把参数固化后再量产。
取决于辊轮是否可换、宽度是否可调。同截面不同长度通常调追剪即可;换门板截面则要换辊组。选型时把常做的规格清单给厂家,让他们按换型方案报价。
一般先辊压定型再冲孔,避免冲孔后辊压时孔位受力变形;但定位销孔、基准孔可前置,用于辊压段导向。具体顺序要按零件图倒推。
重点看连续运行下的截面尺寸波动、门缝贴合度、冲孔位置偏差、换型时间,以及连续跑料后的辊轮磨损情况。建议带实际板材到厂试机,不要只看空机演示。
保险柜辊压成型机选型,本质是把截面工艺、工位集成、材质范围和换型成本一起算。潍坊炜桦冷弯机械制造有限公司成立于2005年,在非标冷弯线上覆盖上料、冲孔、焊接、折弯、码垛等工序,保险箱/保险柜全自动设备属其已有成熟机型,厚度与精度参数也能对上保险柜常用工况。真正落地前,建议带实际板材到厂试机,把回弹量、门缝公差和换型时间跑出来,再谈合同。工艺口径先对齐,设备才不会买回来闲置。

手机网站
微信号码
地址:山东省 潍坊 潍城区 山东省潍坊市潍城区宝通街与春鸢路交叉口向南300米路东
联系人:王振友先生(经理)
微信帐号:weihualengwan